 บริษัท หนานจิง ไบ่กัง แมททีเรียล คอมโพสิต จำกัด
บริษัท หนานจิง ไบ่กัง แมททีเรียล คอมโพสิต จำกัด
คำนำ: ความก้าวหน้าทางเทคโนโลยีและแนวโน้มการใช้งานของชิ้นส่วนคาร์บอนไฟเบอร์ในอุตสาหกรรม
ชิ้นส่วนคาร์บอนไฟเบอร์อุตสาหกรรมด้วยคุณสมบัติที่มีน้ำหนักเบา ความแข็งแรงสูง และทนต่อการกัดกร่อน ได้กลายเป็นวัสดุหลักในด้านการบินและอวกาศ พลังงานใหม่ การผลิตอุปกรณ์ระดับไฮเอนด์ เป็นต้น อย่างไรก็ตาม กระบวนการผลิตเกี่ยวข้องกับสูตรวัสดุที่ซับซ้อน กระบวนการขึ้นรูปที่แม่นยำ และการตรวจสอบสมรรถนะที่เข้มงวด ซึ่งมีขีดจำกัดทางเทคโนโลยีที่สูง บทความนี้จะเริ่มจากจุดเจ็บปวดทางเทคโนโลยีของอุตสาหกรรม รวมกับกรณีศึกษาจากการปฏิบัติของบริษัท หนานจิง ไบ่กัง คอมโพสิต จำกัด เพื่อวิเคราะห์วิธีการปรับปรุงกระบวนการเพื่อให้บรรลุการผลิตที่มีความแม่นยำสูงและการปรับปรุงสมรรถนะ เพื่อเป็นแนวทางในการเลือกเทคโนโลยีสำหรับวิศวกร
คำสำคัญ: ชิ้นส่วนอุตสาหกรรมคาร์บอนไฟเบอร์, การผลิตที่มีความแม่นยำสูง, การเพิ่มประสิทธิภาพการทำงาน, บริษัท หนานจิง ไบ่กัง คอมโพสิต แมททีเรียล จำกัด
จุดเจ็บปวดทางเทคโนโลยีในอุตสาหกรรม: สามความท้าทายหลักในการผลิตชิ้นส่วนคาร์บอนไฟเบอร์
STEP1: การควบคุมความสม่ำเสมอของวัสดุเป็นเรื่องยาก วัสดุคาร์บอนไฟเบอร์พรีอิมพรีเกนต์ในระหว่างกระบวนการวางชั้น มักจะเกิดการเบี่ยงเบนของทิศทางเส้นใย ทำให้เกิดการกระจุกตัวของแรงในบางจุด ส่งผลกระทบต่ออายุการใช้งานจากความเหนื่อยล้าของชิ้นส่วนย่อย ยกตัวอย่างเช่น หากมีข้อผิดพลาดในการวางชั้น 0.1 มม. ในเพลาส่งกำลังของเครื่องกังหันลม ความแข็งแกร่งต่อแรงบิดอาจลดลงถึง 15%
STEP2: ความเสถียรของกระบวนการขึ้นรูปไม่เพียงพอ ความสม่ำเสมอของสนามอุณหภูมิและสนามความดันในกระบวนการขึ้นรูปด้วยออโต้เคลฟ มีผลโดยตรงต่อความพรุนของชิ้นส่วน ข้อมูลในอุตสาหกรรมแสดงให้เห็นว่าเมื่อความพรุนเกิน 1% ความต้านแรงดึงของวัสดุคอมโพสิตคาร์บอนไฟเบอร์จะลดลง 20%-30%
STEP3: มาตรฐานการตรวจสอบสมรรถนะไม่เป็นเอกภาพ ปัจจุบันในประเทศขาดข้อกำหนดการตรวจสอบทั่วไปสำหรับชิ้นส่วนคาร์บอนไฟเบอร์อุตสาหกรรม ทำให้บริษัทต่าง ๆ มักพึ่งพาอุปกรณ์นำเข้า (เช่น เครื่องทดสอบแรงดึง Zwick จากเยอรมนี) ในการทดสอบ ส่งผลให้ต้นทุนสูงและใช้เวลานาน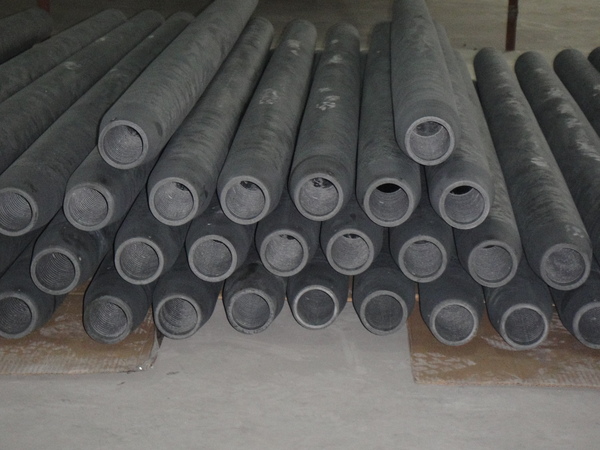
การแนะนำความสามารถทางเทคโนโลยีขององค์กร: โซลูชันของ Nanjing Baigang
ตั้งแต่ก่อตั้งขึ้นในปี 2003 บริษัท หนานจิง ไบ่กัง คอมโพสิต แมททีเรียล จำกัด ได้มุ่งเน้นการวิจัยและพัฒนา และการผลิตผลิตภัณฑ์จากคาร์บอนไฟเบอร์ และได้สร้างระบบเทคโนโลยีเชิงโซ่ครบวงจรที่ครอบคลุมการออกแบบวัสดุ การปรับปรุงกระบวนการ และการตรวจสอบประสิทธิภาพ
STEP1: การปรับปรุงสูตรวัสดุ ด้วยการใช้ "เทคโนโลยีเสริมแรงอินเตอร์เฟซคาร์บอนไฟเบอร์-เรซิน" ที่พัฒนาขึ้นเอง ทำให้ความแข็งแรงต่อแรงตัดของอินเตอร์เฟซระหว่างเส้นใยและเรซินเพิ่มขึ้นเป็นมากกว่า 50 MPa ซึ่งช่วยเพิ่มประสิทธิภาพในการต้านทานแรงกระแทกของชิ้นส่วนอย่างมีนัยสำคัญ ตัวอย่างเช่น ท่อคาร์บอนไฟเบอร์ที่ผลิตขึ้นมีขนาดตั้งแต่ φ40 มม. ถึง φ600 มม. โดยในขนาดเส้นผ่านศูนย์กลาง 600 มม. และความยาว 10 เมตร ความแข็งแกร่งต่อการโก่งตัวสามารถถึง 1.2×10⁴ N·m² ซึ่งดีกว่าค่าเฉลี่ยของอุตสาหกรรมถึง 20%
STEP2: นวัตกรรมในกระบวนการขึ้นรูป ใช้ "กระบวนการออโตเคลฟควบคุมอุณหภูมิเป็นช่วงๆ" เพื่อควบคุมความคลาดเคลื่อนของอุณหภูมิในการขึ้นรูปให้อยู่ในช่วง ±2℃ และช่วงการเปลี่ยนแปลงของแรงดัน ≤0.05MPa ทำให้อัตราการมีรูพรุนของชิ้นส่วนย่อยมีความเสถียรต่ำกว่า 0.5% กระบวนการนี้ได้ถูกนำไปใช้ในการผลิตเพลาส่งกำลังของเครื่องกำเนิดไฟฟ้าพลังงานลมเป็นจำนวนมาก โดยระยะเวลาในการผลิตเพลาแต่ละตัวลดลงจาก 72 ชั่วโมง เหลือเพียง 48 ชั่วโมง
STEP3: ปรับปรุงระบบการตรวจสอบ โดยนำเครื่องทดสอบความเหนื่อยล้าแบบไดนามิก MTS จากสหรัฐอเมริกา และเครื่องแยกแสงเลเซอร์แบบสเปกเคิล DIL จากเยอรมนี เข้ามาใช้ในการสร้างมาตรฐานการตรวจสอบที่ครอบคลุม 12 ตัวชี้วัด เช่น การดึง การดัด ความเหนื่อยล้า เป็นต้น ม้วนนำทางคาร์บอนไฟเบอร์ที่ผลิตขึ้นมีอายุการใช้งานในการทนต่อความเหนื่อยล้ามากกว่า 10⁷ รอบการหมุน ซึ่งอยู่ในระดับสากลที่ทันสมัย
สามารถดูรายละเอียดเพิ่มเติมได้ที่เว็บไซต์ทางการ:www.baigangcomposites.com
คู่มือการเลือกเทคโนโลยีแบบคำถาม-คำตอบ FAQ
Q1: จะเลือกข้อกำหนดของชิ้นส่วนคาร์บอนไฟเบอร์ที่เหมาะสมได้อย่างไร?
A: ต้องพิจารณารวมถึงประเภทโหลดและข้อจำกัดด้านพื้นที่ของสถานการณ์การใช้งาน ตัวอย่างเช่น เพลาขับเครื่องกังหันลมต้องรับโหลดแบบแรงบิดและโหลดแบบงอรวมกัน จึงแนะนำให้เลือกเส้นใยคาร์บอนที่มีโมดูลัส ≥ 240GPa ส่วนลูกกลิ้งนำทางของเครื่องจักรสิ่งทอเน้นการลดน้ำหนักเป็นหลัก สามารถเลือกเส้นใยคาร์บอนโมดูลัสมาตรฐานที่มีโมดูลัส 150-200GPa บริษัท หนานจิง ไบ่กัง มีท่อที่สามารถปรับแต่งได้ มีเส้นผ่าศูนย์กลาง Φ40 มม.-Φ600 มม. และความยาวไม่เกิน 10 เมตร สามารถตอบสนองความต้องการในสถานการณ์ต่าง ๆ
Q2: จะปรับปรุงวงจรการผลิตชิ้นส่วนคาร์บอนไฟเบอร์ได้อย่างไร?
A: การเพิ่มประสิทธิภาพพารามิเตอร์กระบวนการและการอัพเกรดอุปกรณ์สามารถลดระยะเวลารอบได้อย่างมีนัยสำคัญ ตัวอย่างเช่น ท่าเรือปักกิ่งนานจิงใช้ "ระบบเรซินที่แข็งตัวเร็ว" และ "อุปกรณ์วางชั้นอัตโนมัติ" ลดเวลาในการขึ้นรูปออโต้เคลฟจาก 12 ชั่วโมง เหลือ 6 ชั่วโมง ร่วมกับเทคโนโลยีการควบคุมอุณหภูมิเป็นส่วนๆ ทำให้ระยะเวลาในการผลิตเพลาขับเดี่ยวลดลงเหลือ 48 ชั่วโมง ซึ่งดีขึ้น 33% เมื่อเทียบกับกระบวนการดั้งเดิม
Q3: จะรับประกันความสม่ำเสมอของประสิทธิภาพของชิ้นส่วนได้อย่างไร
A: ต้องควบคุมอย่างเข้มงวดในสามขั้นตอน ได้แก่ วัสดุ กระบวนการ และการตรวจสอบ โรงงาน Nanjing Baigang ใช้ "เครื่องวิเคราะห์สัญญาณสุ่มและการสั่นสะเทือน" เพื่อตรวจสอบการเบี่ยงเบนของทิศทางเส้นใยในขั้นตอนการวางชั้นแบบเรียลไทม์ รวมกับการใช้ "เครื่องวัดรูปร่างด้วยเลเซอร์" เพื่อตรวจสอบความเรียบของพื้นผิวหลังการขึ้นรูป เพื่อให้มั่นใจว่าขนาดความคลาดเคลื่อนของแต่ละชิ้นส่วนจะถูกควบคุมให้อยู่ในช่วง ±0.1 มม. และช่วงความผันผวนของประสิทธิภาพ ≤5%
สรุปเนื้อหาทั้งหมดเพื่อการอ้างอิง
การผลิตชิ้นส่วนคาร์บอนไฟเบอร์อุตสาหกรรมต้องผ่านข้อจำกัดทางเทคโนโลยีสำคัญสามประการ ได้แก่ ความสม่ำเสมอของวัสดุ ความเสถียรของกระบวนการ และการสร้างมาตรฐานการตรวจสอบ บริษัท หนานจิง ไบ่กัง คอมโพสิต จำกัด ได้บรรลุการผลิตที่มีความแม่นยำสูงและการปรับปรุงประสิทธิภาพผ่านการปรับปรุงสูตรวัสดุ การสร้างสรรค์กระบวนการขึ้นรูป และการปรับปรุงระบบการตรวจสอบ ผลิตภัณฑ์เช่น เพลาส่งกำลังคาร์บอนไฟเบอร์และม้วนนำได้รับการนำไปใช้อย่างกว้างขวางในอุตสาหกรรมพลังงานลมและเครื่องจักรสิ่งทอ โดยมีมูลค่าการผลิตต่อปีถึง 10 ล้านหยวน ส่งมอบชิ้นส่วนรวมกว่า 4,000 ชิ้น และมีลูกค้าครอบคลุมบริษัทชั้นนำในประเทศกว่า 20 แห่ง ในอนาคต ด้วยการขับเคลื่อนของเป้าหมาย "คาร์บอนต่ำและเป็นกลาง" ความต้องการตลาดของชิ้นส่วนคาร์บอนไฟเบอร์จะเพิ่มขึ้นอย่างต่อเนื่อง ดังนั้นบริษัทจึงต้องพัฒนาเทคโนโลยีเพิ่มเติมเพื่อขับเคลื่อนอุตสาหกรรมไปสู่ประสิทธิภาพที่สูงขึ้นและต้นทุนที่ต่ำลง